

Система бегуна в пластиковой форме подпрыска является важнейшим компонентом, который играет важную роль в процессе литья пластиковой инъекции. Как профессиональный поставщик плесени для инъекций, мы понимаем важность системы бегунов и ее функций в производстве высококачественных пластиковых деталей.

1. Определение и основная структура бегуна в пластиковой форме инъекции
Бегун представляет собой канал в форме подпредь, который служит пути для расплавленного пластика, который течет из сопла машины для формования впрыска в полости плесени. Его можно разделить на два основных типа: основной бегун (также известный как лип) и вторичные бегуны. В литнике является первая часть системы бегуна, которая подключается непосредственно к формовому сопло. От литника, расплавленный пластик затем течет во вторичных бегунов, которые распределяют пластик в отдельные полости формы.
2. Функции бегуна в пластиковой форме инъекции
2.1. Транспортировка расплавленного пластика
Наиболее фундаментальная функция бегуна - транспортировка расплавленного пластика из инъекционной формованной машины в полости формы. Бегун должен быть спроектирован таким образом, чтобы он мог эффективно переносить пластик под высоким давлением. Например, в случаеТермопластичная форма для поддонов, который используется для производства крупномасштабных поддонов, бегун должен быть достаточно большим и правильно формирован, чтобы убедиться, что расплавленный пластик может равномерно достигать всех частей большой полости. Если бегун слишком узкий или имеет неправильную форму, это может вызвать ограничения потока, что приводит к неполному заполнению полости и дефектных частей.
2.2. Контроль скорости потока и давления
Система бегуна может использоваться для контроля скорости потока и давления расплавленного пластика. Регулируя площадь поперечного сечения и длину бегуна, мы можем регулировать скорость, с которой пластик течет в полости. В мульти -половой форме, такой какПластиковое ящик для ящика для ящикаПлесень, где несколько яичных лоток или ящиков производятся одновременно, система бегунов предназначена для равномерно распределения пластика среди всех полостей. Это требует точного контроля скорости потока и давления в каждой ветви бегуна, чтобы гарантировать, что все детали имеют постоянное качество. Если скорость потока слишком высока в одной полости и слишком низкая в другой, некоторые детали могут быть переполнены - в то время как другие находятся в упаковке, что приводит к деталям с различными размерами и механическими свойствами.
2.3. Поддержание пластической температуры
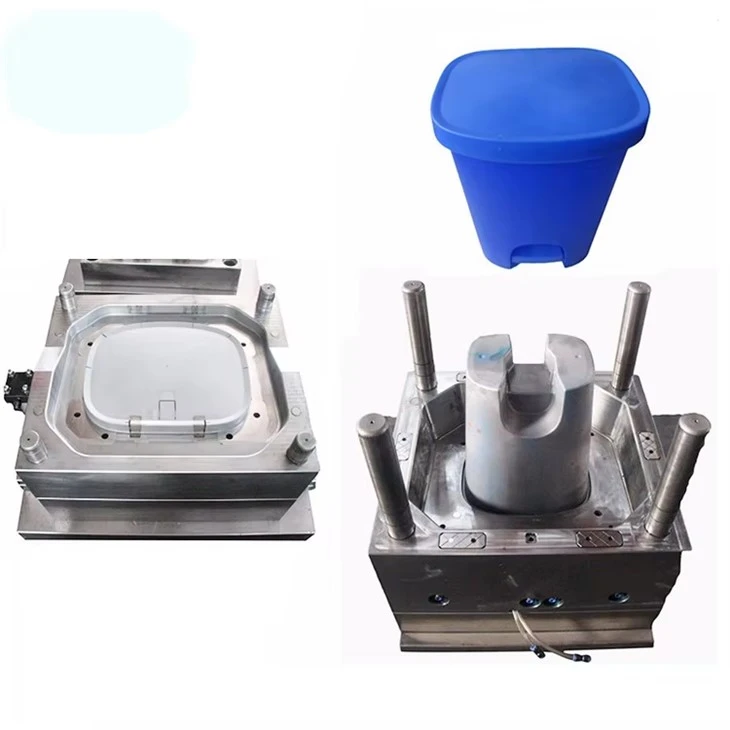
Во время процесса литья инъекции расплавленный пластик теряет тепло, когда он течет через бегуна. Бегун предназначен для минимизации этой потери тепла, чтобы сохранить пластик в расплавленном состоянии, пока он не заполнит полости. Хорошо - изолированный бегун может помочь поддерживать температуру пластика, что особенно важно для пластмасс, которые чувствительны к изменениям температуры. Например, вИнъекция пластиковой формы для корзин, где пластик должен иметь хорошую текучесть, чтобы заполнить относительно большую и сложную форму пыльной корзины, поддержание правильной температуры в бегуне имеет решающее значение. Если пластик слишком сильно охлаждается в бегуне, он может преждевременно закрепить, вызывая блокировки и дефектные детали.
2.4. Компенсация усадки
Пластиковые материалы сжимаются, когда они охлаждают и затвердевают после введения в форму. Бегун может выступать в качестве резервуара для подачи дополнительного пластика в полости во время процесса охлаждения, чтобы компенсировать эту усадку. Когда пластик в полостях начинает сжиматься, расплавленный пластик в бегуне может постигнуть обратно в полости, чтобы заполнить пустоты. Это помогает гарантировать, что конечные части имеют правильные размеры и плотность. При производстве высоких - точных пластиковых деталей, таких как те, которые используются в автомобильной или электронической промышленности, способность бегуна компенсировать усадку необходима для удовлетворения требований строгого качества.

3. Конструктивные соображения для системы бегунов
При разработке системы бегуна для пластиковой инъекционной формы необходимо учитывать несколько факторов.
3.1. Свойства пластикового материала
Различные пластиковые материалы имеют разные вязкость, точки плавления и скорости усадки. Например, полипропилен имеет относительно низкую вязкость по сравнению с поликарбонатом. Система бегуна, предназначенная для полипропилена, может иметь другую область и длину поперечного разреза по сравнению с тем, что предназначена для поликарбоната, чтобы обеспечить правильный поток. Точка плавления пластика также влияет на конструкцию бегуна, так как пластик с более высоким плавлением может потребовать лучшей изоляции у бегуна для поддержания его расплавленного состояния.
3.2. Геометрия частично
Форма и размер полученной пластиковой части также влияют на дизайн бегуна. Комплексные детали могут потребовать более сложной системы бегунов, чтобы гарантировать, что расплавленный пластик может достигать всех областей полости. Например, часть с тонкими стенами может понадобиться бегун с меньшей площадью скрещивания - для поддержания высокой скорости потока, в то время как толстая стенка может потребовать большего бегуна для снабжения достаточного количества пластика.

3.3. Расположение полости плесени
В мульти -половой форме расположение полостей влияет на конструкцию системы бегуна. Бегун должен быть разработан, чтобы равномерно распределить пластик среди всех полостей. Распространение общей полости включает в себя линейные, круглые и сбалансированные или несбалансированные макеты. Сбалансированная система бегунов предпочтительнее для большинства приложений, поскольку она гарантирует, что все полости заполняются одновременно и с одинаковым давлением, что приводит к постоянному качеству части.
4. Типы систем бегунов и их преимущества и недостатки
4.1. Система холодного бегуна
Система холодного бегуна - самый традиционный тип системы бегунов. В системе холодного бегуна бегун охлаждается вместе с пластиковой частью в полости. После того, как часть выброшена из формы, затвердевший бегун должен быть удален из детали, которая может быть пустой тратой пластикового материала. Тем не менее, системы холодного бегуна относительно просты и недороги в производстве. Они подходят для производства и применения с низким объемом, где стоимость формы является серьезной проблемой.
4.2. Горячая система бегунов
Система горячих бегунов сохраняет бегуна при постоянной температуре, поэтому пластик в бегуне остается расплавленным на протяжении всего процесса литья инъекции. Это устраняет необходимость удаления бегуна из детали, уменьшая отходы материала и повышение эффективности производства. Системы горячих бегунов дороже установка и обслуживания по сравнению с системами холодного бегуна, но они идеально подходят для производства и применения высокого объема, где качество детали имеет решающее значение.
5. Заключение и призыв к действию
В заключение, бегун в пластиковой форме для подключения является жизненно важным компонентом, который выполняет несколько функций, включая транспортировку расплавленного пластика, контроль скорости потока и давление, поддержание температуры пластика и компенсацию усадки. Как поставщик пластиковой инъекции, мы имеем большой опыт в разработке и производственных системах, которые адаптированы к конкретным требованиям наших клиентов. Нужен ли вамТермопластичная форма для поддонов, аПластиковое ящик для ящика для ящикаплесень илиИнъекция пластиковой формы для корзин, Мы можем предоставить вам высококачественные формы с оптимизированными системами бегуна.
Если вы заинтересованы в наших пластиковых формах инъекций и хотите обсудить ваши конкретные потребности, пожалуйста, не стесняйтесь обращаться к нам для подробной консультации. Наша команда экспертов готова помочь вам найти лучшее решение для ваших пластиковых проектов литья.
Ссылки
- Rosato, DV, & Rosato, DV (2000). Руководство по формированию литья. Kluwer Academic Publishers.
- Бомонт, JP (2008). Инъекционное формование: устранение неполадок и решение проблем. Hanser Gardner Publications.